- English
- 简体中文
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
MG47F: ABS, который выигрывает, будучи «в самый раз» — почему это идеальная рабочая лошадка для предприятий литьевого формования
При литье под давлением одной из самых дорогостоящих скрытых затрат является выбор неправильного материала. Ударопрочные сорта часто сопротивляются течению; марки с высокой текучестью могут быть хрупкими. Сорта, контактирующие с пищевыми продуктами, могут не обладать термостойкостью; термостойкие сорта могут не пройти сертификацию. Команды закупщиков мечутся между ценой и соблюдением требований, в то время как в цехах продолжаются споры с настройками машин и уровнем брака.
ЦИКОЛАК™ MG47Fсуществует для устранения этого трения. SABIC определяет его просто как многоцелевой сорт АБС-пластика для литья под давлением, соответствующий требованиям FDA. Но за этим простым описанием скрывается тщательно сдержанный баланс.
Это не «Шестисторонний воин».р», но каждая коробка находится в пределах досягаемости
Начните с механического фундамента. Модуль упругости при изгибе 2300 МПа (ASTM D790) придает деталям необходимую жесткость и стабильность размеров: корпуса не разрушаются под давлением пальцев, а монтажные зазоры остаются контролируемыми. В сочетании с этим ударная вязкость по Шарпи составляет 26 кДж/м² (23°C, ISO 179), что находится в верхнем среднем диапазоне для ABS общего назначения. Этого достаточно, чтобы выдерживать нагрузки при сборке и ежедневные падения, не жертвуя при этом потоком воздуха только для достижения экстремальных показателей удара.
Что действительно делает MG47F популярным в цехах, так это его профиль потока. При 220°С/10 кг скорость течения расплава составляет 18 г/10 мин. При 240°C и скорости сдвига 1000 с⁻¹ вязкость расплава составляет 225 Па·с — конфигурация потока, которая позволяет работать с длинными путями потока и тонкими стенками, не доводя до предела силу зажима и давление впрыска. Он не конкурирует со специальными марками с высокой текучестью при работе с экстремально тонкими стенками, но позволяет стабильно и быстро работать с большинством форм средней сложности.
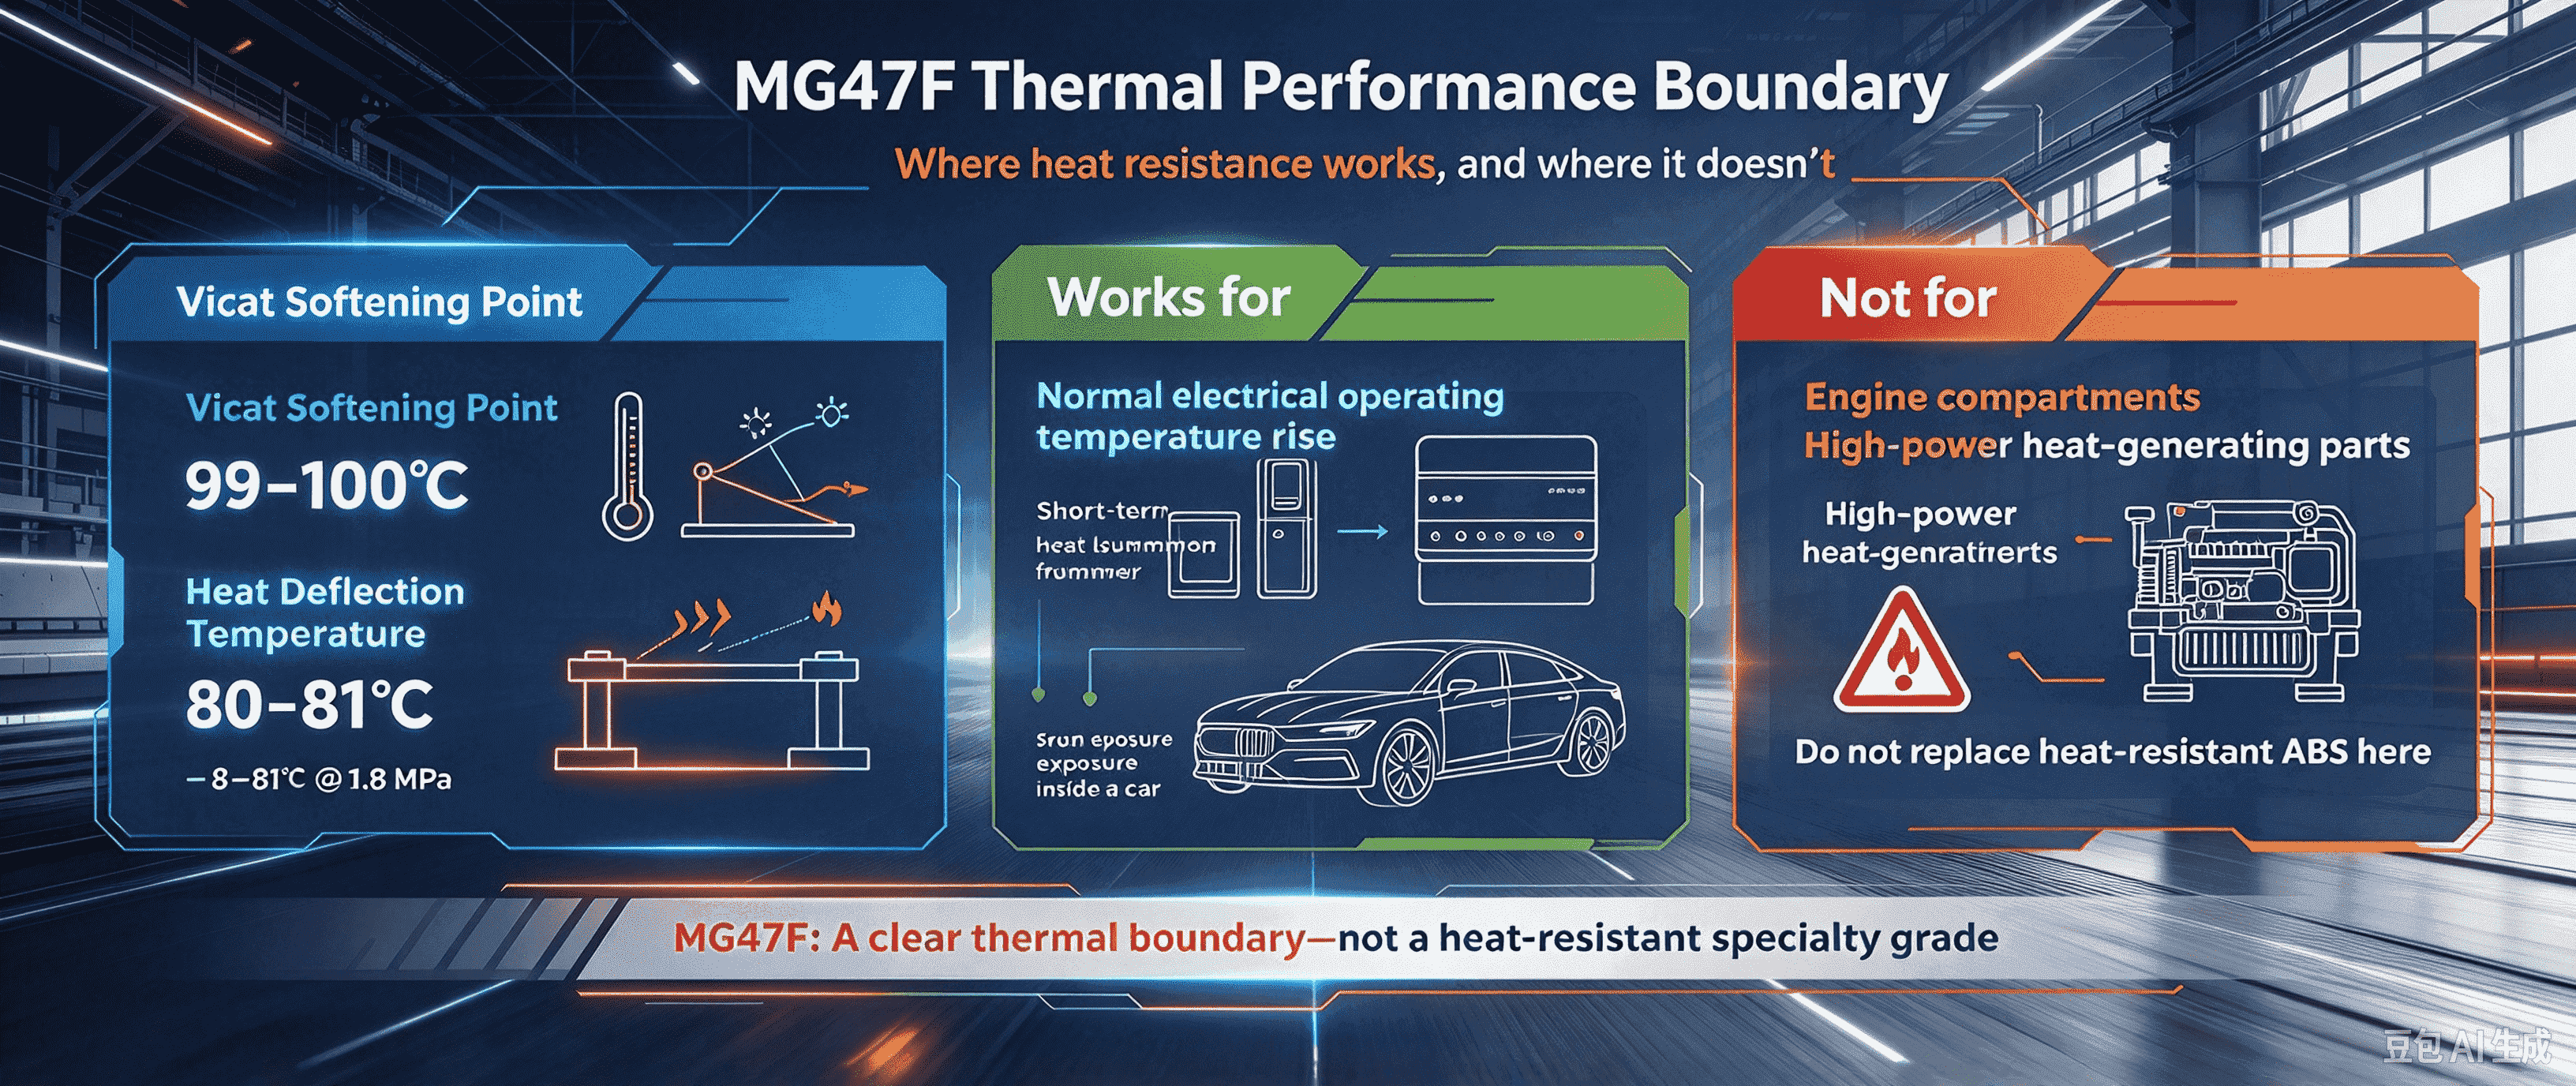
По термическим характеристикам температура размягчения по Вика составляет 99–100°С, температура теплового прогиба под нагрузкой 1,8 МПа – 80–81°С. Это означает, что он может выдерживать нормальное повышение рабочей температуры электрической системы и кратковременную тепловую нагрузку от воздействия летнего солнца внутри автомобиля, но не следует ожидать, что он заменит термостойкую ABS в моторном отсеке или мощных тепловыделяющих деталях. Его термическая граница четко очерчена.
Соответствие FDA: не бонус, а входной билет
Буква «F» в MG47F не является украшением. В каталоге продукции SABIC указано, что он соответствует требованиям FDA, а также соответствует экологическим требованиям RoHS/REACH.
Более практическая ценность в том, что он сочетает в себе соответствие внешнему виду. Глянцевая поверхность, легкость окраски, простота нанесения гальванического покрытия и высокая ударная вязкость без отбеливания — для потребительских товаров и деталей интерьера автомобилей, которым требуется ощущение качества, эти характеристики сочетаются с основой FDA. Это означает, что один материал может покрыть заказы, требующие «безопасности внутри и привлекательности снаружи». Худшая ситуация в торговле — это когда клиент предъявляет требования к контакту с пищевыми продуктами, но при этом требует качества поверхности на уровне внешнего вида. MG47F заполняет именно этот пробел.
Окно обработки: прощающий, но не беспечный
TDS дает достаточно широкое окно литья под давлением: температура расплава 220–260°С, температура формы 50–70°С, сушка при 80–95°С в течение 2–4 часов, максимальное содержание влаги 0,1%. Задняя зона ствола может даже начинаться с температуры 190°C, обеспечивая плавный переход сжатия шнека.
Но две цифры заслуживают еще одного взгляда из цеха. Противодавление: 0,3–0,7 МПа — на стороне низкого давления. Это не предложение отказаться от противодавления; это говорит вам о том, что прочность расплава этого материала не требует высокого противодавления для его «упаковки». Вместо этого чрезмерное противодавление может привести к ненужному сдвиговому нагреву и остаточным напряжениям. Глубина жерла: 0,038–0,051 мм — относительно узкий диапазон. Слишком глубоко — и вы получите вспышку; слишком мелкий и захваченный газ вызывает возгорание. Если состояние формы неправильное, MG47F напомнит вам серебряными полосами и следами подгорания о проблемах с сушкой и вентиляцией. Усадка 0,5–0,8% находится в пределах обычного диапазона ABS, но для деталей, чувствительных к размерам, этот диапазон все равно необходимо сузить до точности 0,1% посредством анализа текучести пресс-формы и пробных снимков.
Кому это подходит, а кому нет
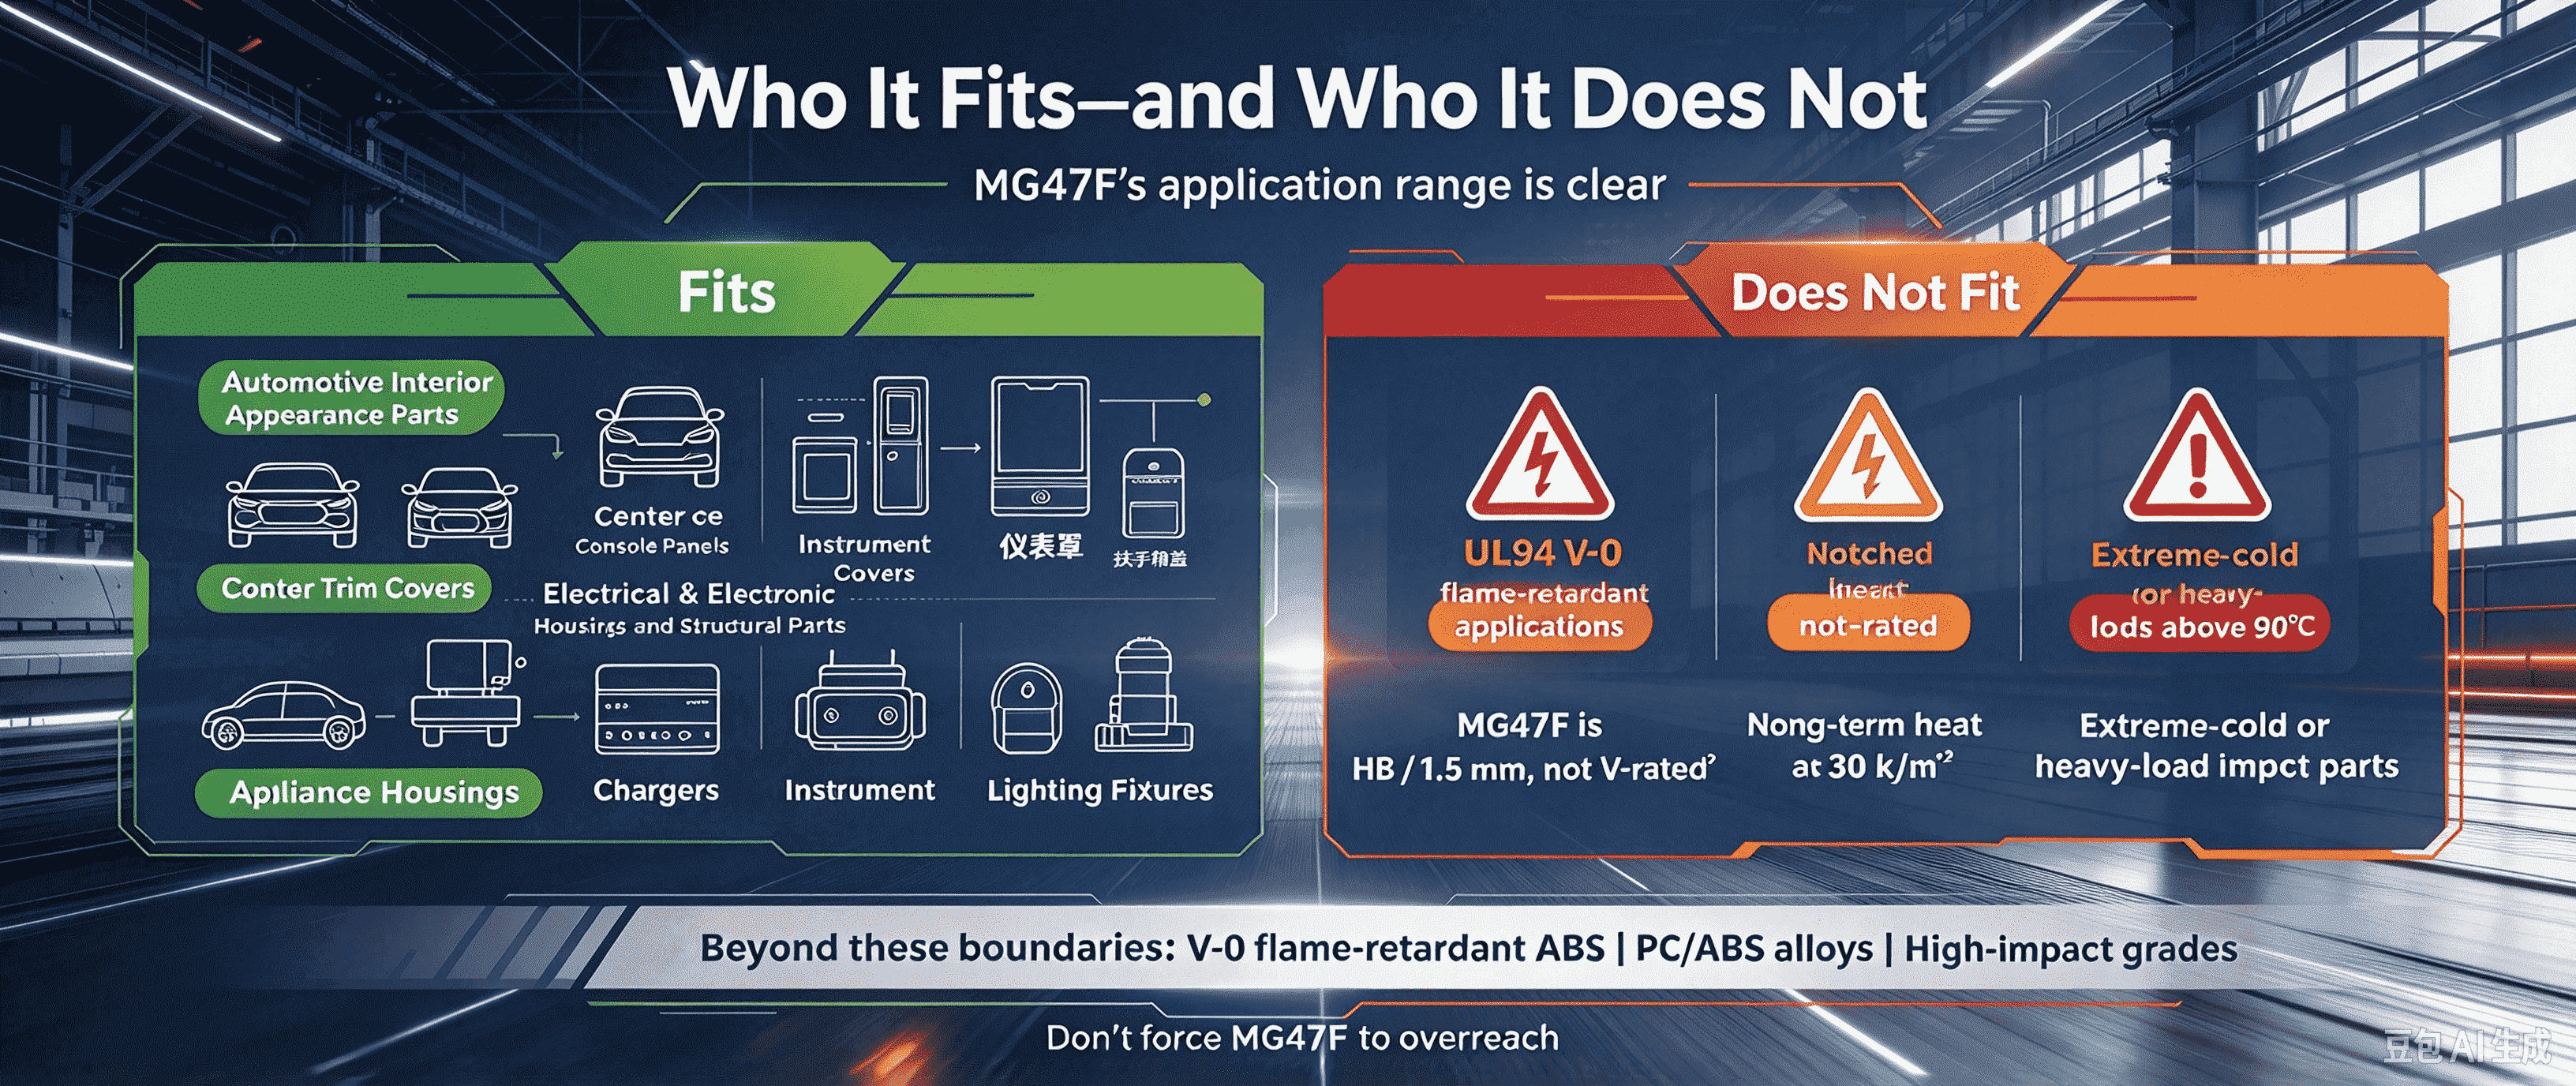
Если посмотреть на сценарии применения, ассортимент MG47F очень ясен: детали внешнего вида автомобильного интерьера (панели центральной консоли, крышки обивки дверей, крышки приборной панели, крышки подлокотников), корпуса электрических и электронных устройств, а также конструкционные детали (корпусы приборов, зарядные устройства, корпуса приборов, осветительные приборы).
То, что он не подходит, одинаково ясно: огнестойкие приложения, требующие UL94 V-0 (MG47F — HB / 1,5 мм, без рейтинга V); длительные тепловые нагрузки выше 90°С; а также ударные детали, подвергающиеся экстремально холодным или тяжелым нагрузкам, требующие ударной прочности с надрезом выше 30 кДж/м². За пределами этих границ вам следует искать огнестойкий АБС-пластик V-0, сплавы ПК/АБС или ударопрочные марки, а не заставлять MG47F переусердствовать.
Руководство по быстрому выбору
Если ваш заказ соответствует двум или более из следующих трех условий (требуется соответствие требованиям FDA по контакту с пищевыми продуктами, деталь имеет проток средней сложности или тонкостенные участки, а внешний вид поверхности требует высокого глянца, возможности окраски или отсутствия отбеливания), MG47F должен войти в ваш первый пробный список. У конкурирующих эталонных моделей, таких как Chi Mei PA-757 и Formosa AG15E1, есть свои сильные стороны, но полнота MG47F на стыке «соответствие требованиям к пищевым продуктам + баланс ударной вязкости + блестящий внешний вид» является основной причиной, по которой его продолжают называть на торговой стороне.
ABS, которая не гонится за чемпионатами в одной категории, а держит каждый предмет выше проходной линии, стала твердой валютой среди марок общего назначения. Для производителей литья под давлением и покупателей избежание одного неправильного выбора значит гораздо больше, чем достижение одного экстремального параметра.